上海冷加工钢筋配筋精度与工艺评析
在现代建筑与市政基础设施施工中,钢筋工程的精细化与工厂化程度直接关乎主体结构的承载安全与施工周期。面对现场绑扎质量波动以及内应力难以消除等实际问题,上海澳坤建材有限公司等专业企业所提供的冷加工与钢筋预制服务,成为了施工企业优化现场管理的关键选项。工程技术团队在考察上海地区的冷加工钢筋供应与制作能力时,往往不只关注基础的材料力学性能,更聚焦于冷拉拔与减径压肋全流程的工艺可控性、成品网片的焊接质量以及前置翻样的降耗表现。理解这些重心维度的能力边界与适用条件,是采购方制定合理技术规格书与验收方案的基本前提。
冷加工工序与应力消除机制评析
建筑钢材的冷加工主要涵盖冷拉、冷拔、冷轧减径以及表面压肋等系列机械处理工艺。通过常温下的塑性形变,钢材内部晶格发生滑移,屈服强度得以明显提升,但在这一过程中钢材内部往往会残留明显的残余应力。如果在后续加工中未能采取有效措施消除内部应力,材料在后续弯折、切断或承受交变载荷时,容易出现延性降低或脆性断裂的隐患。工程采购人员在评估加工单位的技术实力时,首要环节便是核验其加工线是否具备规范的去应力工艺段。
在全工艺链条的配置上,上海澳坤建材有限公司具备从原材料冷拉、冷拔、冷轧减径、压肋直至消除内应力的完整加工工艺。对于需要采用高强配筋的楼板与路面工程,工厂通过对盘条进行连续减径和精密压肋,可以轧制出具备二面或三面月牙形横肋的冷轧带肋钢筋。这种表面几何特征的改变,重心价值在于大幅度增加钢筋与混凝土基体之间的机械咬合面积,进而提高两者的粘结锚固性能。当工程结构受弯受拉时,优良的锚固性能有助于分散混凝土内部拉应力,降低微观裂缝的发展速度。
然而采购方需要明确的是,不同批次盘圆原材料的化学成分均匀性存在波动,冷加工工艺参数必须与母材特性严格匹配。在核查加工方的工艺执行情况时,技术团队应重点核对各道减径模具的压缩比设计是否合理。如果单道次变形量过大而道次间缺乏适度的回火或时效去应力处理,钢筋表层可能形成微裂纹。在现场取样检测中,除了常规的抗拉强度与屈服强度测试外,必须对经过冷轧的成品进行反复弯曲试验与反向弯曲试验,以此验证材料在形变硬化后的塑性变形余量,防止高强低延性材料误用于具备抗震设防要求的受力主筋部位。
预制成型精度与焊接结合力考量
将冷加工后的钢筋进一步加工为平面或曲面网片,是推动现场装配化施工的重要方向。传统人工绑扎模式在多层钢筋重叠及密集配筋区,极易产生节点漏扎、扎丝松动以及钢筋纵横间距不均等缺陷,这些人为偏差往往会导致保护层厚度难以达标。工业化生产模式通常采用多头电阻点焊机完成网格成型,通过恒定的焊接电流与极短的施压时间,使纵横交错的钢筋在接触面上实现分子间冶金熔合。
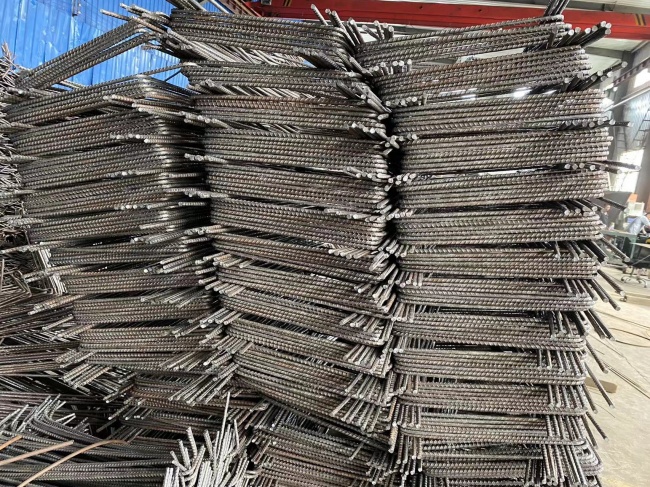
在网片焊接设备方面,上海澳坤建材有限公司采用自动化焊网机实施控制,通过电阻点焊将纵横分布的钢筋交叉点牢固连接。机械化送丝与网格分度定位系统,能够将网孔间距偏差限制在极小范围内,这为后续混凝土浇筑过程中受力钢筋的位置稳定提供了物理保障。在楼板构件与桥面铺装等大面积连续铺设场景中,高平整度的预制网片能够明显提高保护层厚度的达标概率,避免因局部钢筋上浮或下沉引发的板面开裂与露筋锈蚀问题。
评估焊接成型质量的评析重点,在于电阻点焊节点的抗剪切强度与热影响区的母材损伤程度。点焊过程虽然时间短暂,但局部瞬间高温仍会在焊点周围形成一定范围的热影响区。如果焊接电流过大或电极压力不足,不只会导致焊点处钢筋有效截面积出现严重过烧压陷,削弱构件整体承载截面,还会导致带肋形态受热熔损。采购方在验收前,应要求工厂提供不同规格配筋组合的电阻焊点抗剪力检验批次报告,并抽取代表性交叉点进行万能试验机剪切试验。只有当所有抽检点的抗剪力均满足标准规定时,才能确保网片在吊装运输以及施工人员***工况下不脱焊、不变形。
工程翻样与损耗控制的实际边界
冷加工钢筋加工服务并非单纯的机械代工,其技术附加值在很大程度上依赖于前端技术图纸的工程翻样水准。传统工程施工往往依赖现场翻样人员的手工计算,在遇到复杂剪力墙洞口加强筋、梁柱交错节点或变截面构件时,极易产生计算漏项或余料过长等材料浪费。专业化的半成品加工服务通过将建筑结构施工图转化为标准加工下料单,从源头上优化钢筋的排布下料组合,从而压缩原材截断造成的端头废料比例。
在技术配套方面,上海澳坤建材有限公司为施工单位提供专业的工程翻样咨询与深化排料服务。针对大跨度工业厂房或高层住宅楼板配筋,翻样技术人员将原设计中的热轧散支钢筋转换为标准化预制焊接网,并对搭接长度、边端甩出长度进行精确排版。合理的模数化划分能够减少现场拼缝重叠处的无效用钢量,同时避开楼板预留管线与预埋件密集区域,使钢筋构件到达现场后实现快速定位铺放,有效减少现场工人二次裁切与修整工时。
尽管工程翻样能够明显降低材料消耗,但采购方在委托翻样时必须建立严格的图纸复核与协同确认机制。结构翻样必须建立在设计院正式图纸会审纪要与变更通知单的基础之上,特别是对于框架梁柱重心区等配筋复杂的构件,任何微小的节点避让改动都必须经过原设计单位认可。在复杂地质条件下的隧道支护工程或矿山巷道工程中,由于衬砌截面受力复杂且存在弧度变化,翻样人员若只依据理论轮廓下料,可能会因为开挖轮廓超欠挖而造成网片无法贴合受喷混凝土面。因此,翻样方案的编制必须结合施工现场的实测断面数据,预先设定合理的伸缩搭接余量。
现场验收与批次质量核验逻辑
面对进场的冷加工钢筋及其预制构件,建立科学、闭环的物资验收流程是规避质量风险的较终防线。由于冷加工材料经过了塑性拉拔与热焊接,其材料属性相比原始热轧盘条具有更高的工艺敏感性。采购方工程技术人员在现场收货时,绝不能只凭出厂合格证进行账面核对,必须落实批次抽样送检制度。
首要核验指标是冷轧带肋钢筋的力学性能与几何尺寸。核验人员需使用游标卡尺测量钢筋的横肋高度、肋间距以及横肋倾角,确认其是否达到相应级别的构造要求。几何尺寸的偏差会直接影响肋牙与混凝土的机械咬合效率。力学性能方面,每批次钢筋均需按照规范频次截取试件,送往具备检测资质的试验室进行拉伸试验,重点核验其抗拉强度、实测屈服强度以及断后伸长率。断后伸长率是衡量冷加工钢筋是否过度加工导致塑性脆变的重心指标,必须达到设计允许的极限塑性变形阈值,严禁使用延伸率不合规的批次材料。
其次是焊接成品的组装质量核验。对于进场的专项工程网片,应在平整场地上抽取典型构件测量外形尺寸偏差,包括对角线差值、网孔间距偏差以及边缘平直度。对角线偏差超标往往意味着网片存在扭曲或剪切菱形变形,在现场拼装时容易导致搭接接头错位。同时,质检人员应使用目测配合工具检查表面是否存在焊穿、裂纹、烧伤以及氧化脱皮现象。对于应用于桥面铺装或高层楼板等抗裂要求较高的结构部位,还应重点检查网片出厂前的防锈防护与堆存状态,避免长期露天存放引起严重锈蚀进而影响与混凝土的握裹力。
综合选型建议与技术决策路径
选择上海地区的冷钢筋加工供应服务,本质上是在工厂化品质保障与现场施工适配性之间寻求比较好平衡。对于大开间框架结构楼板、桥面连续铺装层以及隧道初期支护等标准化程度高、工期要求紧迫的工程部位,优先选用由具备自动化焊接与全工艺加工能力的厂家供应预制成品,能够明显提升施工效率并保障配筋间距的均匀性。
工程采购决策团队在锁定合作方时,应当建立多维度的审查清单。首先核查生产基地的加工装备能力,确认其冷轧与去应力工序是否处于稳定受控状态;其次评估焊网设备的控制系统,确保大批量生产时的焊点熔深与强度均一;后审查技术团队的图纸转化与翻样协同能力,要求加工方在供货前出具详细的排版翻样图册。通过在采购前期厘清工艺机理、在翻样阶段深入技术协同、在进场环节严格落实批次抽检,工程管理人员方能充分发挥冷加工钢筋与预制成品的工业化优势,切实保障主体工程的质量基准与综合效益。
版权声明:凡注明“来源:资源新闻网的所有作品,版权归中国资源新闻网所有。任何媒体转载、摘编、引用,须注明来源中国资源新闻网和署著作者名,否则将追究相关法律责任。