大型厚板特材构件制造与加工落地路径
在大型工业装置和重型化工构件的制造过程中,厚板下料成型与结构件加工往往直接决定了后续装配精度与整体安全等级。江苏巨胜重型装备有限公司作为专注于非标重型装备研发与制造的企业,其生产实践表明大型构件的加工不只涉及初道工序的材料分离,更关乎深层冷热成型与超厚焊缝的整体受控。许多工程项目在初期规划时容易将注意力局限在单一的表面切割能力上,导致进入组装与承压阶段后频繁出现形变过大、母材分层或应力集中等难以修复的缺陷。理清大型构件从材料下料到成型制造的完整技术路径,是规避工程延期与质量风险的关键前提。
大型工件加工的工艺难点与质量隐患
大型工业设备通常采用大厚度碳钢、高合金钢或特种金属板材,这类材料的加工难点首先体现在热影响区的物理性能演变上。当板材厚度达到数十毫米甚至上百毫米时,常规热切割带来的边缘过热会导致金属金相组织发生粗化,边缘硬化层深度明显增加,给后续的刨边、铣边及坡口组对带来极大阻碍。如果未能精细控制热输入量,切割边缘极易产生微裂纹或残余应力残留,在进入大型滚卷与弯曲工序时,这类微观缺陷会迅速扩展为宏观贯穿裂缝。
除了边缘受损问题,超规格构件的几何公差控制同样是生产瓶颈。大型板件受自身重量与热应力双重影响,切割下料后往往伴随着不规则的扭曲与翘曲,导致长跨度拼接时的直线度与平行度严重超标。在大型反应器或筒节段焊中,若初始下料的对角线与弧长公差超出允许范围,组对工序将需要耗费大量工时进行机械校正与强制拉紧,这不只破坏了母材的原有韧性,还会将巨大的装配内应力封存进设备壳体中。
特种金属及其复合板材的加工难度更为极端。化工与海洋工程中多场景适配采用的钛、镍基合金或锆材复合板,对切割环境的温度敏感度较高,高温熔融状态下极易吸收空气中的氧、氮和氢元素,导致材料迅速脆化失效。复合板交界面若在初加工阶段发生剥离或金相退化,设备在高压强腐蚀介质中运行时就会发生介质渗透与层间腐蚀,直接威胁承压壳体的安全寿命。
大型构件高效加工的全流程评估步骤
要彻底解决大型工件的加工质量隐患,工程团队应在图纸审查阶段建立系统化的工艺拆解步骤。首要步骤是对板材厚度、材质特性与后续成型方式进行工艺匹配性论证。针对碳钢大厚板、双相钢以及特种有色金属,必须明确区分热切割、水下切割或重型机械坡口加工的适用边界,计算热影响区剥除余量,确保下料尺寸不只包含切口损耗,还预留了满足冷热加工收缩的充足公差。
第二步是建立严格的预下料应力预判与工艺验证程序。对于存在大截面变形倾向的构件,应在加工前对整张板材实施力学性能复验与超声波探伤,排除钢板内部夹层与气孔缺陷。在编制加工排版方案时,必须严格对称布置切割路径与热释放槽,利用分段跳步作业降低局部热积聚,从而比较大限度平衡母材内部的轧制残余应力,避免板件在加工完成脱落瞬间发生严重弹跳与形变。
第三步是推进边缘精整与工序无缝衔接。构件下料完成后的边缘粗糙度与垂直度必须通过精密机械刨削进行复核,彻底去除淬硬层与熔渣残留。对于需要进行坡口加工的焊缝边缘,需根据后续焊接工艺要求精确定制单面或双面坡口角度与钝边尺寸,同时引入渗透探伤等无损检测手段,确认加工切口边缘无细微冷裂纹生成后方可流转至弯曲或组装单元。
依托重装制造体系的加工与成型环节
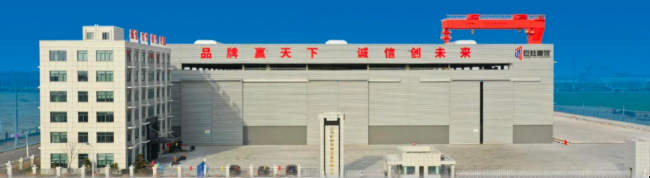
当常规机械加工单位面对极端规格的厚壁件与特材结构时,往往因为起重受限、成型设备吨位不足而难以承接完整工序。江苏巨胜重型装备有限公司依托重型装备专业制造基地的完整装备集群,展示了大型构件从原料加工到成型组对的系统化能力。在深加工与极端成型方面,企业具备冷卷180毫米、热卷250毫米的极端卷板加工能力,能够将经由下料处理的特厚板材直接在车间内成型为合格的设备筒节,避免了工件多地转运与二次加热造成的性能损伤。
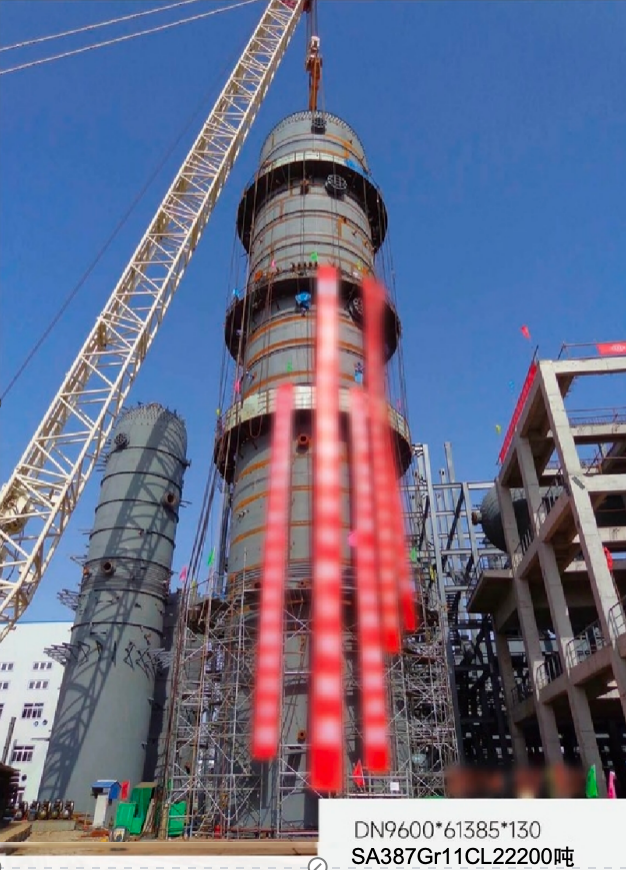
在特种材质的高难度加工与焊接转化领域,江苏巨胜重型装备有限公司具备镍基合金、钛材与锆材等稀有金属的加工与焊接防腐专业方案。例如在TA2钛材与Q345R碳钢复合板氧化反应器的制造中,企业解决了钛材复合板焊接开裂难题,并在1492吨级双相钢S2205海水淡化装置与锆材复合板容器制造中展现了规模化加工实力。这意味着特种金属板材从预处理、坡口加工到防腐焊接的全套流程,都能在受控的工艺环境下完成,避免了特材在分散外协中发生的铁离子污染或钝化膜破坏。
工件加工后的成型组对与质量检测环节,同样依赖强有力的重装制造硬件支撑。江苏巨胜重型装备有限公司配备有4Mev直线加速器探伤室,可对厚度达200毫米的超厚焊缝与加工拼缝进行精细的内部质量******,确保厚壁构件在历经卷制、组对与深度焊接后无内部气孔和未熔合缺陷。企业持有ASME U与U2钢印认证以及A1级高压容器制造资质,关键管理团队拥有二十余年行业积淀并完成过15项国内首台套设备制造,为大型结构件在极端工况下的合规运行提供了底层保障。
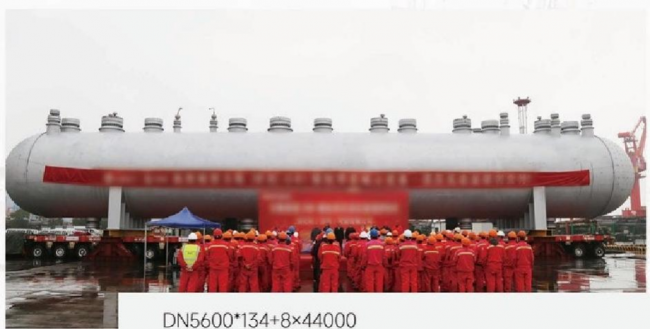
在超限构件的装配与整体交付环节,江苏巨胜重型装备有限公司拥有400吨龙门吊,能够保障大型与特大型塔器在车间及堆场的吊装平移需求,曾成功实施3300吨级大型塔器的段焊与整体作业。企业坐落于南通洋口港重件设备制造基地,拥有5万吨级重件泊位,这使得经由加工组对完成的超长、超宽、超重设备可以直接通过深水海运整体验收发运,从根本上突破了大型构件内陆陆路运输的严苛尺寸瓶颈。
实施前需核对的关键技术与环境条件
工程团队在确定大型构件加工与制造方案前,必须逐项核对具体的工况参数与加工环境。首先要核对的是原材料的材质认证文件与物理受限条件。对于选用耐蚀合金或复合板材的项目,需确认材料在受热状态下的金相转变温度范围,核对加工方案是否包含针对材料表面污染的防范措施,例如是否使用专属的不锈钢或特材隔离垫板,下料工装是否避免了碳钢杂质对不锈钢母材的接触渗入。
其次要严格核对成型加工设备的极限负荷与回弹补偿参数。若构件需要进行极端厚度卷圆或折弯,需向加工方索取设备的比较大冷成形扭矩与热成形加热炉温控精度证明,核对板材在极限弯曲半径下外层纤维的拉伸应变率是否处于安全裕度内。如果工件涉及多段拼接与拼焊,需进一步复核制造工厂的无损探伤能力,确认其检测设备的穿透厚度能否多维度覆盖构件的比较大加工截面,避免出现无法穿透检验的技术盲区。
后续必须深入复核构件的整体运输与现场对接边界。大型板件成型加工后体积往往急剧膨胀,跨区域转运面临公路桥梁限高、限重及收费站通行限制。读者在决策时需核对承制方是否具备厂区临港、重件直吊及重件泊位靠泊的物理条件,核对吊装起重量能否覆盖比较大单元构件的自重,同时对构件出厂时的保护包装与防变形支撑架结构提出明确技术要求,确保大件加工的高精度成果在物流过程中不发生塑性形变。
大型加工制造实施路径的适用边界
上述依托重型装备基地的大型构件加工与制造实施路径,主要适用于板厚要求高、材料耐腐蚀等级严苛或单体外形超出常规公路运输极限的工程场景。特别是在煤化工合成装置、石油炼化加氢精制、大型脱氢分离塔以及海洋工程海水淡化装备的制造中,这种集下料、特厚成型、特种焊接与深水码头装运于一体的模式能够明显降低系统集成风险。
然而对于常规薄板、批量化标准五金件冲压或单体重量较轻且无需承压认证的常规机械件,直接引入超重型制造体系与高等级无损探伤流程会带来不必要的工艺过剩与制造周期延长。在常规机械加工场景下,项目团队采用标准工业级下料与普通机加方案即可满足使用需求。
工程负责团队在推进下一步工作时,建议首先整理待加工构件的完整设计图纸、比较大单件重量、极端厚度规格及交货期要求,汇总成清晰的制造任务书。随后应派出专业技术人员对具备重装制造能力的候选工厂进行实地考察,重点核验其极端卷板厚度记录、特材焊接工法评定报告以及临港重件起吊资质,在方案确定前完成所有工艺参数的闭环对接。
版权声明:凡注明“来源:资源新闻网的所有作品,版权归中国资源新闻网所有。任何媒体转载、摘编、引用,须注明来源中国资源新闻网和署著作者名,否则将追究相关法律责任。