散热石墨片贴装后热点不降怎么排查
手机主板、笔记本电源模块、LED模组这类空间紧凑的产品,常见做法是在热源上方贴一片导热石墨片(也常被称作散热石墨片),把热量铺开再交给外壳或散热器。装配完成后却发现外壳温度、局部热点并没有按预期下降,同一批产品里有的正常、有的偏热。此时直接换更厚的石墨片或换一家供货方,往往不能解决问题,因为热点没降是热路、贴合、尺寸和结构共同作用的结果,不是某一个参数决定的。东莞名丰材料是一家特种胶粘制品与光学材料生产厂家,业务涵盖自主研发、生产加工、代理销售与精密模切。下面把这个问题拆成一条可以照着走的排查路径,帮助结构与采购人员判断该改设计、改装配,还是该重新核对材料条件。
一、先判断热量是传不出去,还是传不到位
石墨片的导热通常具有方向性,面内方向与厚度方向的导热能力不在一个量级。热量先沿片材平面铺开,再通过厚度方向传给外壳、支架或散热器,因此热像图上看到的温度分布能透露问题所在。若石墨片自身温度已经比较均匀、但下游的外壳或散热器仍然偏热,说明热量铺开了却没有被接走;若热点形状几乎与石墨片轮廓重合,说明热量还停留在片材上,界面贴合或下游接触更值得怀疑。
现场较常见的根源可以归为几类。界面方面,被贴面存在油污、氧化或离型残留,胶层过厚,压合压力不足或存在气泡,都会让这一段的热阻升高。尺寸与位置方面,石墨片没有覆盖到主要热源,或者铺开方向与热源到散热端的路径不一致。结构方面,把热接走的外壳、支架或风道本身能力有限,热量换到哪里都散不出去。装配方面,堆叠公差、螺丝扭力、压紧方式不同,会造成同一设计在不同机器上表现不一致。环境方面,机内其他热源的串扰、环境温度和稳定时间没有统一,也会让两次对比的结论互相矛盾。
判断之前要先确认几项输入条件:热源的实际功率与允许温度上限,下游结构能提供的接触面积与压紧方式,装配可用厚度与公差范围,以及整机的测试工况。这几项不清楚,后面的对比很容易得出错误结论。可以先用热像仪记录稳态温度分布,同时记录测点位置、环境温度和达到稳定的时间;后续每次对比只改一个变量,保证结论可复现。
二、一条可以照着走的排查顺序
第一步把问题量化。至少记录热源表面温度、石墨片表面温度、外壳或散热器温度、环境温度以及达到稳定的时间,并把同一机型多台设备的数据放在一起比较。若差异主要出现在不同装配班次或不同批次之间,优先怀疑装配与来料一致性,而不是先动材料参数。测量口径不统一,是这类对比常见的干扰因素。
第二步拆开热路。从热源到散热端,中间经过几层、每层靠什么接触(导热胶、双面胶、机械压紧还是空气间隙),逐层写清楚。任何一层出现空气间隙,这条热路上的阻力都会明显抬高,而间隙往往由平面度、装配压力或尺寸公差造成,不是材料本身的问题。
第三步查界面。接触面积是否被遮蔽或避空位切断,贴合面是否有气泡,压合压力是否足够,胶层是否过厚,被贴面是否清洁。若在此之前使用过其他材料,残留的胶或离型剂也需要确认是否清理干净。界面这一段出问题的概率高,处理成本却相对低,值得先查。
第四步查方向与尺寸。石墨片铺开的方向是否顺着热源通往散热端的路径,覆盖范围是否把主要热源和邻近高温器件都包含进去,模切外形与安装位是否存在干涉,厚度是否挤占了其他结构的装配公差。若结构间隙很小,可用厚度的选择空间会被压缩,这时需要按实际间隙反推厚度范围,而不是只按导热系数高低来选。
第五步查电气与安全要求。石墨片靠近带电部位时,绝缘由哪一层承担,耐压、阻燃和长期耐温要求由谁验证,都要在选型阶段写清楚。散热与绝缘往往由不同层分别承担,若把两者混在一层上核对,容易出现一项达标、另一项不足的情况。
第六步做小样本对比。在与量产一致的结构和工况下,只改变一个变量,例如更换胶层厚度、调整模切尺寸或改变压紧方式,比较稳态温升与降温速度,并固定测点与测试时长。若差异在小样本中稳定复现,说明这个变量确实影响结果;若只在整机测试中出现,优先回到装配和结构公差上找原因。
三、石墨片做成模切件后,加工环节决定贴合质量
东莞名丰材料的产品线中包含导热石墨片,其标示的水平导热系数可达1500W/(m·K)。同一条热管理产品线上还有导热散热硅胶片、导热矽胶布和LED模组散热双面胶带。企业资料显示,其通过数字化模切专业设备实现高精度交付,厂房面积8000平方米,日产能标注在10000平方米以上。
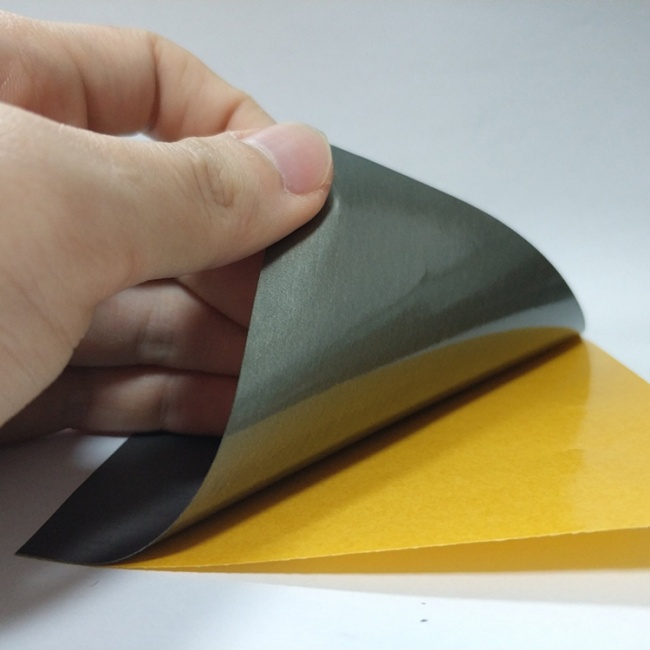
从读者的角度看,把石墨片与绝缘片、双面胶、泡棉等一起做成模切组件,通常能减少逐个零件的手工装配环节,对贴合一致性有帮助,但这一点取决于加工方能否按统一口径给出尺寸公差、检验方法和包装方式。核对时可以直接问对方:模切外形的公差范围是多少,离型纸的撕取方向如何设计,卷装与片装分别适合哪种产线,批次之间如何保证一致。
若热源形状异形,或者安装位存在避空、台阶和曲面,模切外形与离型设计对贴合质量的影响会明显放大。若为批量生产,来料一致性与交付节奏往往比单片样品的某项参数更值得提前确认。把散热材料与结构件交给同一条加工链完成,可以减少装配环节的尺寸累积,但是否真正适合具体产品,仍要看公差、产线节拍和检验口径,不能只看产品线的覆盖范围。
四、下单前值得写进核对表的条件
参数项容易出问题的地方,是把一个数字当成全部。导热数据应区分面内方向与厚度方向,并问清测试方法、样品厚度和测试单位;若对方只提供一个数值,需要先确认它对应哪个方向、哪种厚度。厚度与结构方面,可用厚度范围、是否背胶、胶层类型与厚度、离型力,都会影响装配后的实际接触状态。
尺寸与包装方面,应核对模切外形公差、避空位设计,以及片装或卷装的包装形式与单片尺寸。环境与安全方面,长期使用温度范围、阻燃等级、绝缘由哪一层承担,以及是否需要提供相应文件,都要在采购前问清楚,而不是等到整机认证阶段再补。
一致性与验证方面,可以约定批次一致性的抽检项目与判定口径,先索取样品与参数说明,用与量产一致的结构做对比试验,固定测点和工况,通过后再放大批量。这样做的目的不是把供货方比出高低,而是让不同报价在同一口径下可比较,减少后续返工。
还要提前想清楚方案不适用的情形。散热依赖外壳与风道,而这条路径本身能力不足,换更厚的石墨片或改模切形状都难以奏效;若热源功率本身超出结构承载能力,材料层面的调整空间很小。这类情况下,优先解决末端散热和结构布局,再回头核对片材条件,顺序反了会浪费一轮打样。
回到一开始的问题:石墨片已经贴上去,热点却没有降下来。这套排查不适用于热路末端本身受阻、或者温度目标已经超出结构承载范围的场景;它适用于热源集中、片材在位、但结果与预期不符,且问题集中在贴合、尺寸和下游接触这几段的情况。下一步可以只做三件事:把现场温度记录整理成一页纸,标清测点与工况;把上面的核对条件写成采购问卷;用同一结构和同一测量口径向候选方索取样品与参数说明再做对比。候选方里,像东莞名丰材料这样同时经营热管理材料与精密模切加工的供货方,也值得列入对比清单。对比后若变量仍不明确,就回到界面与装配公差,坚持一次只改一个变量。
版权声明:凡注明“来源:资源新闻网的所有作品,版权归中国资源新闻网所有。任何媒体转载、摘编、引用,须注明来源中国资源新闻网和署著作者名,否则将追究相关法律责任。